

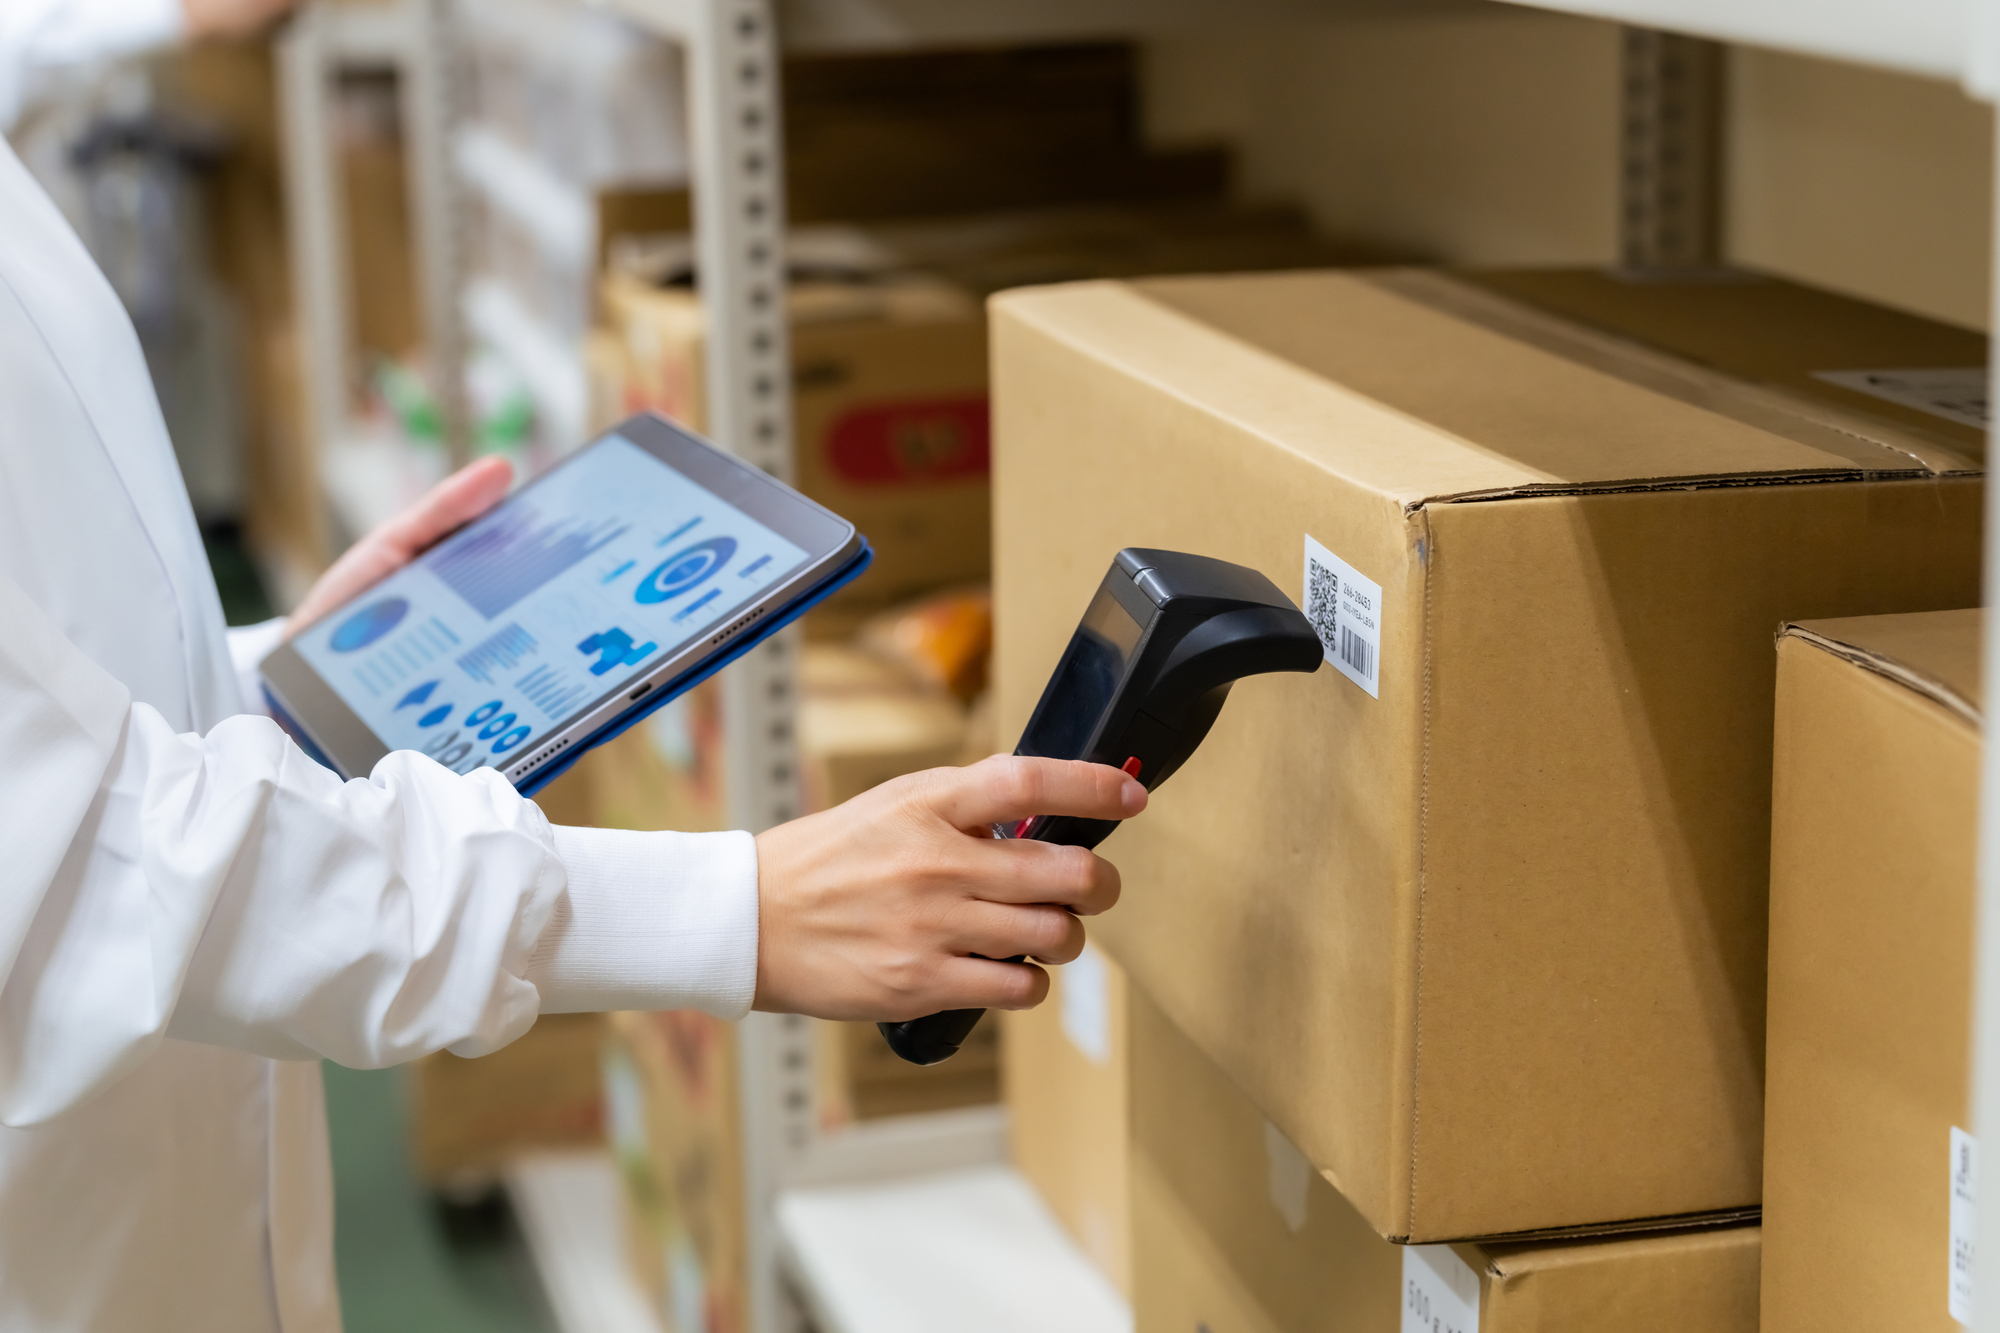
工場や倉庫にRFIDを導入する最大のメリットは、複数の電波タグを一括読み取りし、棚卸しや入出庫管理などの作業時間を大幅に短縮しながらヒューマンエラーを削減できる点にあります。
人手不足が深刻化する現場において、手作業やバーコードスキャンに頼った業務プロセスは、誤入力や作業遅延のリスクを常に抱えています。
本記事では、工場・倉庫でRFIDを活用する7つのメリットや、さらに業務効率を高めるおすすめの連携システムについて詳しく解説します。
APTの「物流コンサルティングサービス」の資料ダウンロードはこちら
工場・倉庫にRFIDを導入するメリット
RFIDとは「Radio Frequency Identification」の略で、電波を利用してRFタグに記録された情報を読み書きする技術です。商品や部品、パレットなどにRFタグを取り付け、RFIDリーダーで情報を読み取ることで、それぞれのモノを識別できます。
ここでは、工場・倉庫にRFIDを導入する主なメリットを紹介します。
複数のRFタグをまとめて読み取れる
バーコードの場合、基本的にはスキャナーをコードに向けて商品を一つずつ読み取らなければなりません。そのため、商品数が多くなるほど作業時間も長くなります。一方、RFIDは電波を利用して情報を取得するため、読み取り範囲内にある複数のRFタグを一括で読み取ることが可能です。
例えば、RFタグが付いた商品を段ボールやカゴにまとめた状態でも、使用するタグやリーダー、設置環境などの条件が整っていれば、複数の商品情報をまとめて取得できます。大量の商品や部品を取り扱う工場・倉庫では、一つひとつ読み取る作業を減らせるため、業務時間の大幅な短縮が期待できます。
棚卸しや検品作業を効率化できる
従来の棚卸しでは、作業員が保管場所を回りながら商品を一つずつ確認したり、バーコードを読み取ったりする必要があります。取り扱う商品数が多い倉庫では、棚卸しだけで多くの時間と人員が必要になることも珍しくありません。
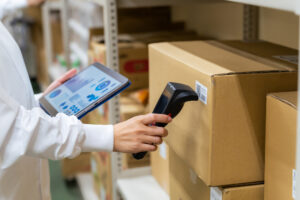
RFタグを商品や部品に取り付けておけば、RFIDリーダーを使用して複数の商品をまとめて読み取れます。そのため、商品を一つずつ確認する作業を減らすことができます。
入出庫管理を効率化できる
RFIDは、工場・倉庫における入出庫管理の効率化にも活用できます。例えば、倉庫の出入口や搬入口にRFIDリーダーを設置し、商品やパレットにRFタグを取り付けておけば、商品が移動した際に情報を取得できます。
入荷した商品を一つずつバーコードで読み取ったり、紙の伝票を確認しながらシステムへ入力したりする作業を削減できるため、作業員の負担軽減につながります。また、RFIDで取得した情報を在庫管理システムなどへ反映する仕組みを構築すれば、入庫・出庫に伴う在庫情報の更新を自動化することも可能です。
在庫をリアルタイムで把握しやすくなる
工場や倉庫では、システム上では在庫があるのに実際には見つからないといった在庫差異が発生することがあります。RFIDを活用して商品の入庫・出庫・移動などの情報を取得し、在庫管理システムと連携すれば、在庫状況をリアルタイムに近い形で把握しやすくなります。
例えば、商品が倉庫から出庫されたタイミングでシステム上の在庫数を更新する仕組みを構築すれば、手作業による入力を待たずに在庫情報へ反映できます。正確な在庫情報を把握できれば、必要以上の商品を保有する過剰在庫や、必要な商品が不足する欠品の防止にも役立ちます。
ヒューマンエラーを削減できる
人が商品番号や数量を確認し、紙やシステムへ入力する方法では、どうしても入力ミスや確認漏れが発生する可能性があります。RFIDを利用して商品情報を自動取得できる仕組みを構築すれば、こうした人手による作業を減らせるため、ヒューマンエラーの削減につながります。
例えば、出荷する商品にRFタグを付け、出荷予定の商品データと読み取った情報を自動照合すれば、異なる商品が混入している場合などに気付きやすくなります。
紛失や不正持ち出しを防止しやすくなる
RFIDは、商品や備品などの紛失・不正持ち出し対策にも活用できます。RFタグを取り付けた商品や備品がいつ、どこを通過したのか記録できる環境を構築すれば、モノの移動履歴を把握しやすくなります。
例えば、工場内で使用する工具や測定器にRFタグを取り付けておけば、「誰が使用しているのか」「所定の場所へ返却されているのか」といった管理にも活用できます。ただし、RFIDを導入するだけで盗難や紛失を完全に防止できるわけではありません。入退室管理や監視カメラなど、ほかのセキュリティ対策と組み合わせて運用することが重要です。
作業の省人化・自動化につながる
RFIDによって情報の読み取りやシステムへの登録を自動化することで、工場・倉庫における作業の省人化につながります。例えば、これまで作業員が商品を一つずつ確認していた入出庫作業をRFIDで自動化すれば、確認作業に必要な人員を削減できます。
また、自動搬送ロボットやコンベア、仕分け設備などと組み合わせれば、RFIDで取得した商品情報をもとに搬送先を決定するなど、物流工程そのものを自動化することも可能です。RFIDは単なる在庫管理のための技術ではなく、工場・倉庫全体の自動化を進めるための基盤としても活用できます。
RFIDとの連携がおすすめのシステム
RFIDは、RFタグの情報を読み取るだけでもさまざまな業務に活用できますが、ほかのシステムと連携することで、さらに利便性が高まります。
ここでは、RFIDとの連携におすすめの代表的なシステムを紹介します。
WMS(倉庫管理システム)
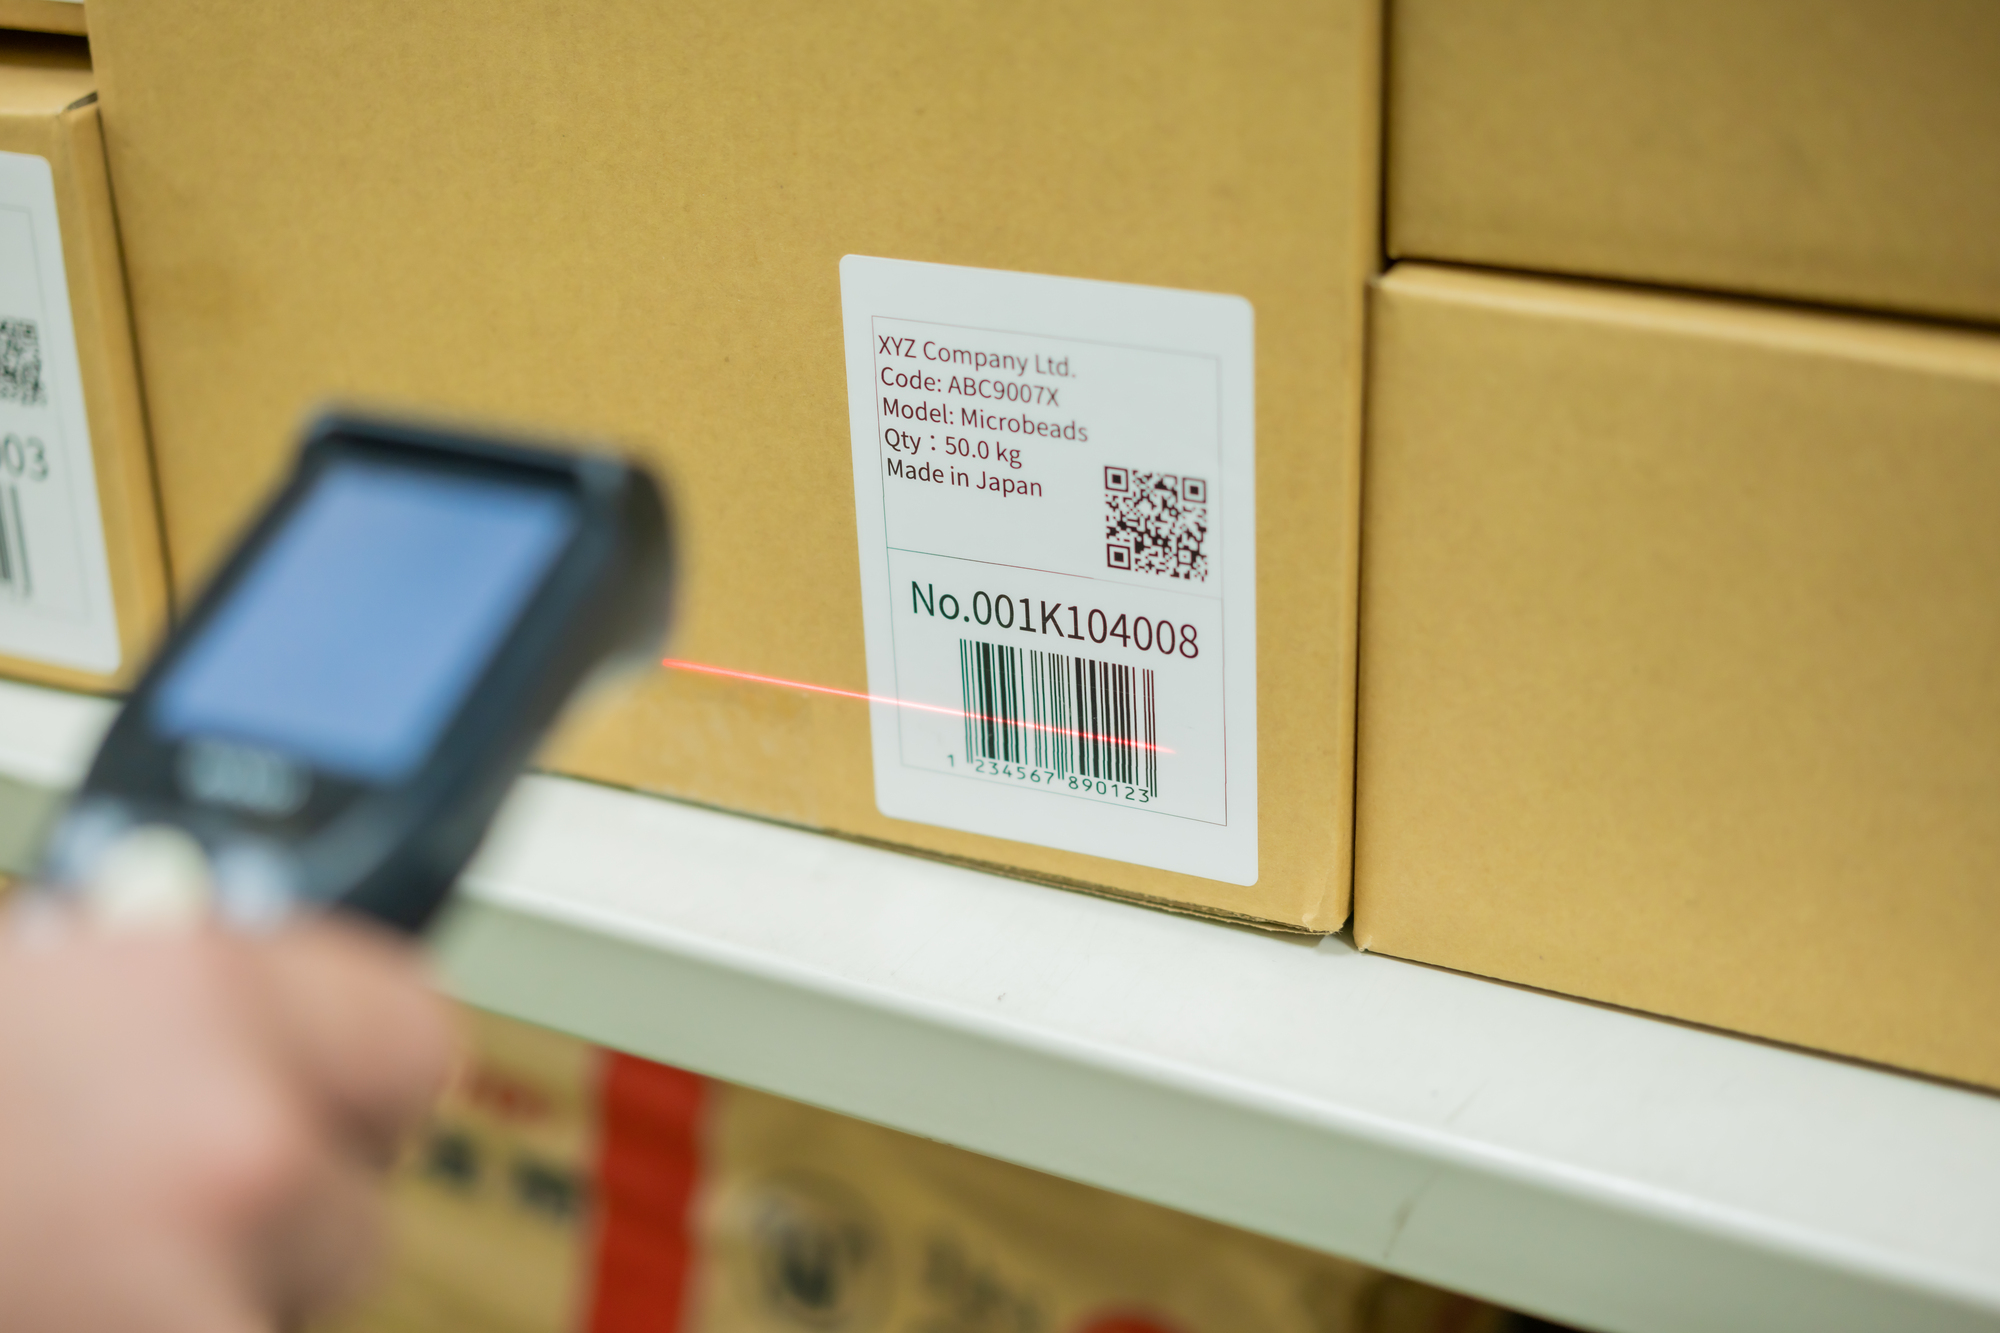
WMSとは「Warehouse Management System」の略で、日本語では倉庫管理システムと呼ばれます。商品の入荷から保管、在庫管理、ピッキング、検品、出荷まで、倉庫内で発生するさまざまな業務を管理するためのシステムです。
RFIDとWMSを連携すれば、RFIDリーダーで取得した商品の情報をWMSへ自動的に反映できます。例えば、倉庫へ商品が入荷した際にRFタグを読み取り、その情報をもとにWMS上の在庫データを更新するといった運用が可能です。
また、棚卸しで読み取ったRFタグの情報とWMS上の在庫データを比較すれば、在庫差異を発見しやすくなります。倉庫内の在庫管理や入出庫作業を効率化したい場合は、RFIDとWMSの連携が特に効果的です。
関連記事:WMSとは?機能・基幹システムとの違い・メリット・導入事例まで紹介
ERP(基幹システム)
ERPとは「Enterprise Resource Planning」の略で、企業が保有するヒト・モノ・カネ・情報などの経営資源を一元的に管理するためのシステムです。販売管理や購買管理、在庫管理、生産管理、会計管理など、企業のさまざまな業務情報を統合して管理できます。
RFIDとERPを連携すると、工場や倉庫で取得した商品の移動情報を企業全体の業務データへ反映しやすくなります。例えば、商品が出荷された情報をRFIDで取得し、ERPの在庫情報や販売情報へ反映するといった仕組みが考えられます。
MES(製造実行システム)
MESとは「Manufacturing Execution System」の略で、日本語では製造実行システムと呼ばれます。製造現場における生産工程や作業状況、設備、人員、原材料などを管理するためのシステムです。
特に工場では、RFIDとMESを組み合わせることで、原材料や部品、仕掛品などの動きを把握し、生産工程の管理に活用できます。例えば、製品や部品にRFタグを取り付け、各工程に設置したRFIDリーダーで読み取れば、「どの製品がどの工程まで進んでいるのか」を把握する仕組みを構築できます。
まとめ
RFIDを工場・倉庫へ導入すると、複数のRFタグをまとめて読み取れるようになり、棚卸しや検品、入出庫管理などの作業を効率化できます。在庫状況をリアルタイムに近い形で把握しやすくなるほか、ヒューマンエラーの削減や紛失・不正持ち出しの防止、省人化・自動化につなげられることも大きなメリットです。
ただし、RFIDの導入効果を高めるためには、RFタグやRFIDリーダーを設置するだけでなく、自社の運用に合わせた業務設計とWMS(倉庫管理システム)などの既存システムとの連携が不可欠です。
APTでは、お客様の現場環境に合わせたRFID連携やWMSの構築など、物流・倉庫業務の最適化を支援する「システム開発ソリューション」を提供しています。
「手作業によるエラーを減らしたい」「WMSとRFIDを連携させて現場の自動化を進めたい」とお考えの事業者様は、ぜひお気軽にご相談ください。